

Yüksek Frekans Plastik Kaynak Teknolojisi Avantajlar Uygulamalar ve Gelecek Potansiyeli

Plastik parçaları birleştirmek çoğu zaman vidalamaktan, yapıştırmaktan veya dikmekten daha fazlasını ister. Ürün sızdırmaz olmalı, temiz görünmeli, kısa sürede üretilebilmeli ve aynı kaliteyi binlerce çevrim boyunca korumalıdır. Bu noktada yüksek frekanslı kaynak, özellikle PVC ve poliüretan bazlı malzemelerde güçlü bir üretim yöntemi olarak öne çıkar.
Yüksek frekans plastik kaynak teknolojisi, malzemenin kendi iç yapısını ısıtarak iki yüzeyi basınç altında birleştirir. Dışarıdan sıcak hava üflemek veya rezistansla yüzeyi yaklaştırmak yerine, elektromanyetik alanla malzemenin içinde ısı üretir. Bu fark, yöntemi hem hızlı hem de tekrarlanabilir hâle getirir.
Endüstride bu teknoloji; medikal torbalardan şişme botlara, otomotiv iç trim parçalarından teknik tekstil ürünlerine kadar geniş bir alanda kullanılır. Doğru malzeme, doğru elektrot ve doğru proses ayarıyla oldukça dayanıklı, estetik ve sızdırmaz bir kaynak elde edilebilir.
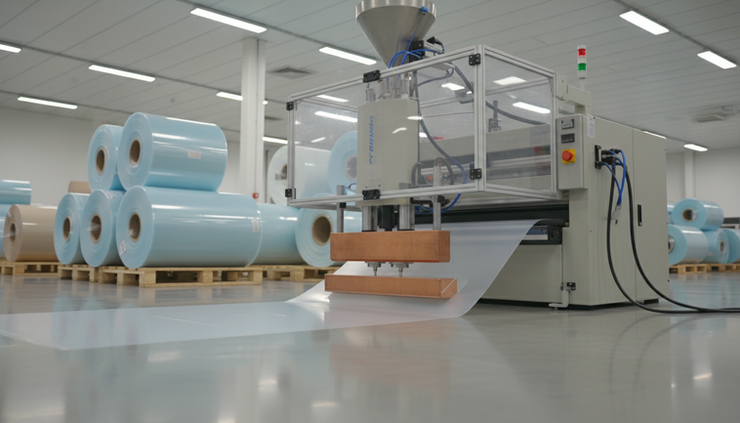
Yüksek frekans plastik kaynak nasıl çalışır
Yüksek frekans kaynağın temelinde dielektrik ısıtma bulunur. Elektrotlar arasına yerleştirilen plastik malzeme, yüksek frekanslı elektromanyetik alana maruz kalır. Polar moleküller bu alan içinde yön değiştirmeye çalışır. Bu hareket, malzeme içinde sürtünme benzeri bir enerji kaybı oluşturur ve ısı meydana gelir.
Üretimde yaygın kullanılan frekanslar arasında endüstriyel, bilimsel ve tıbbi uygulamalar için ayrılmış bantlar bulunur. 27,12 MHz ve 40,68 MHz bu alanda sık karşılaşılan değerlerdir. Frekans tek başına kaliteyi belirlemez. Kaynak sonucu; güç, süre, basınç, elektrot geometrisi, malzeme kalınlığı ve soğutma süresiyle birlikte şekillenir.
Süreç genel olarak şu adımlarla ilerler:
Kaynak yapılacak katmanlar fikstüre yerleştirilir.
Elektrot, kaynak hattına uygun basınçla malzemeye temas eder.
Yüksek frekans enerjisi belirlenen süre boyunca uygulanır.
Malzeme kaynak bölgesinde yumuşar ve birbirine kaynar.
Enerji kesildikten sonra basınç kısa süre korunur.
Parça soğur ve fikstürden alınır.
Bu yöntem her plastik için aynı verimi vermez. PVC, PU ve bazı EVA türleri yüksek frekans kaynağına iyi cevap verir. Çünkü bu malzemelerin dielektrik kayıp özellikleri uygundur. Polietilen ve polipropilen gibi poliolefinler ise doğal hâlleriyle daha zayıf tepki verir. Bu malzemelerde özel katkılar, ara katmanlar veya farklı kaynak yöntemleri gerekebilir.
Kaynak hattının kalitesi çoğu zaman elektrot tasarımında saklıdır. Keskin köşeli bir elektrot, malzemeyi yakabilir veya inceltebilir. Geniş yüzeyli bir elektrot, yeterli enerji yoğunluğu oluşturamayabilir. Bu yüzden elektrot malzemesi, yüzey pürüzlülüğü, kenar radyüsü ve ısı dağılımı prosesin kritik parçalarıdır.
İyi bir yüksek frekans kaynağı yalnızca güçlü görünmez. Aynı zamanda tekrarlanabilir, ölçülebilir ve üretim hızına uyumludur.
Başlıca avantajlar üretim kalitesini doğrudan etkiler
Yüksek frekans plastik kaynak, doğru uygulandığında birçok geleneksel birleştirme yöntemine göre ciddi avantaj sağlar. Bu avantajlar yalnızca kaynak dayanımıyla sınırlı değildir. İşçilik, çevrim süresi, ürün tasarımı ve kalite kontrol süreçlerini de etkiler.
Sızdırmaz bağlantı üretir
En büyük avantajlardan biri homojen ve sürekli kaynak hattıdır. Bu özellik özellikle hava, su veya sıvı taşıyan ürünlerde önemlidir. Şişme yataklar, medikal sıvı torbaları, membran yapılar ve su geçirmez kılıflar bu nedenle yüksek frekans kaynaktan yararlanır.
Hızlı çevrim süresi sağlar
Kaynak bölgesi malzemenin içinde ısındığı için enerji doğrudan hedef alana gider. Bu, birçok uygulamada kısa çevrim süreleri anlamına gelir. Özellikle seri üretimde saniyelerle ölçülen farklar günlük kapasiteyi belirgin şekilde etkiler.
Temiz ve estetik yüzey oluşturur
Yapıştırıcı kullanılmadığı için taşma, kuruma izi ve solvent kokusu gibi sorunlar azalır. Elektrot tasarımı doğruysa kaynak hattı aynı zamanda ürünün görsel kimliğinin bir parçası hâline gelir. Logo kabartmaları, desenli kaynak çizgileri ve fonksiyonel dikiş bölgeleri aynı operasyonda oluşturulabilir.
Otomasyona uygundur
Yüksek frekans kaynak makineleri manuel, yarı otomatik veya tam otomatik hatlara uyarlanabilir. Rulo besleme, kesme, konumlama ve test istasyonlarıyla birlikte çalışan sistemler kurulabilir. Bu durum işçilik değişkenliğini azaltır ve proses takibini kolaylaştırır.
Yapıştırıcı tüketimini azaltır
Yapıştırıcıya ihtiyaç duymayan ürünlerde kimyasal tüketim düşer. Bu hem çalışma ortamı hem de atık yönetimi açısından fayda sağlar. Bazı ürünlerde ek malzeme kullanılmadığı için geri dönüşüm süreçleri de daha sade yürütülebilir.
Aşağıdaki tablo, yüksek frekans kaynağın diğer yaygın plastik birleştirme yöntemleriyle genel farklarını özetler.
Yöntem | Güçlü olduğu alan | Sınırlı kaldığı alan |
Yüksek frekans kaynak | PVC ve PU gibi polar plastiklerde hızlı, sızdırmaz ve estetik bağlantı | PE ve PP gibi malzemelerde doğal hâliyle düşük verim |
Sıcak hava kaynağı | Büyük yüzeyli teknik tekstiller ve sahada onarım | Operatör becerisine daha duyarlı olabilir |
Ultrasonik kaynak | Sert ve küçük plastik parçalarda hızlı üretim | Büyük esnek yüzeylerde sınırlı olabilir |
Isıl presleme | Basit katmanlı ürünlerde düşük ekipman karmaşıklığı | Isı yüzeyden yayıldığı için çevrim süresi uzayabilir |
Yapıştırma | Farklı malzemeleri birleştirme esnekliği | Kuruma süresi, kimyasal kullanım ve yaşlanma riski |
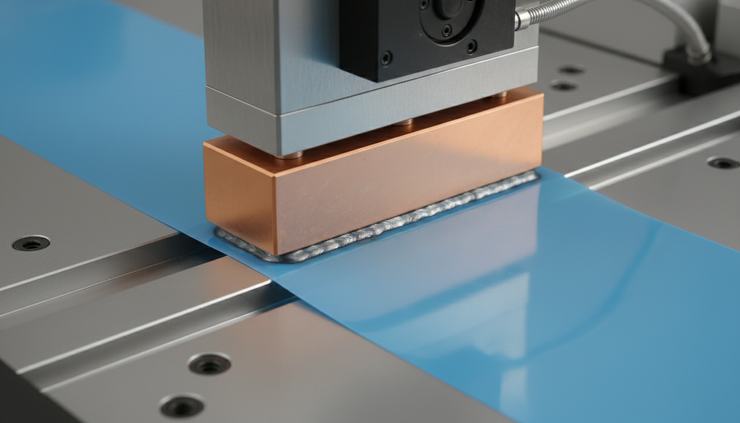
Uygulama alanları geniş ve teknik gereksinimler nettir
Yüksek frekans plastik kaynak, yalnızca ambalaj üretiminde kullanılan bir yöntem değildir. Farklı sektörlerde ürün güvenliği, dayanıklılık ve tasarım özgürlüğü sağlar.
Medikal ürünler
Kan torbaları, serum torbaları, drenaj torbaları, basınç manşonları ve bazı tek kullanımlık medikal bileşenlerde sızdırmazlık en kritik konudur. Bu ürünlerde kaynak hattı, sterilizasyon ve kullanım koşullarına dayanmalıdır. Proses genellikle sıkı kalite kontrolleriyle yürütülür. Kaynak parametreleri kayıt altına alınır, numuneler çekme ya da sızdırmazlık testinden geçirilir.
Teknik tekstil ve branda ürünleri
PVC kaplı kumaşlar, tente sistemleri, kamyon brandaları, membran çatılar ve endüstriyel perdeler yüksek frekans kaynağa uygundur. Bu ürünlerde dikiş yerine kaynak kullanmak su alma riskini azaltır. Kaynak hattı, katmanlar arasında sürekli bir bağ oluşturduğu için dış ortam koşullarına daha iyi direnç gösterir.
Otomotiv ve ulaşım
Otomotiv sektöründe kapı panelleri, güneşlikler, koltuk yan parçaları, paspaslar ve iç trim bileşenlerinde yüksek frekans kaynağı görülebilir. Burada görsel kalite, aşınma direnci ve üretim tekrarı önemlidir. Elektrotla desen verme imkânı, parçaya fonksiyonel ve estetik değer katar.
Spor, denizcilik ve açık hava ürünleri
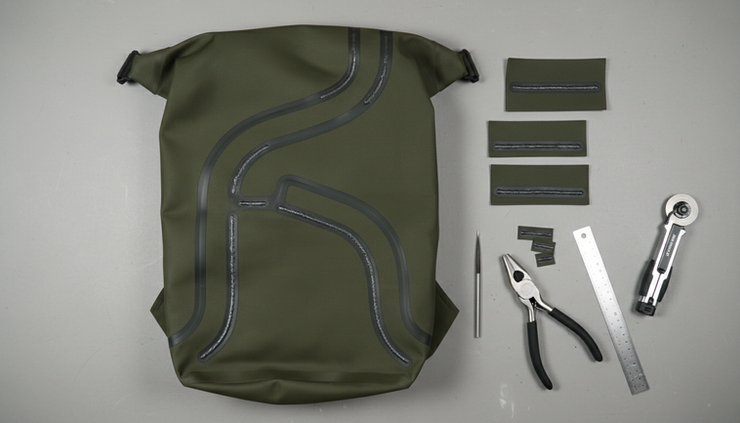
Şişme botlar, can yelekleri, su geçirmez çantalar, kamp matları ve şişme oyun alanları için sızdırmaz ve esnek kaynak gerekir. Kullanım sırasında ürün katlanır, çekilir, ıslanır ve basınca maruz kalır. Bu nedenle kaynak hattının yalnızca ilk üretimde değil, uzun süreli kullanımda da güvenilir olması beklenir.
Ambalaj ve koruyucu kılıflar
Blister ambalajlar, kimlik kartı kılıfları, evrak koruyucular, vinil dosyalar ve benzeri ürünlerde yüksek frekans kaynak hem hızlı hem de temiz sonuç verir. Seri üretimde kalıp tasarımı ve malzeme besleme sistemi verim üzerinde büyük etki yapar.

Endüstrideki rolü malzeme bilimiyle birlikte gelişti
Yüksek frekans kaynak teknolojisinin endüstrideki yükselişi, plastikleşen üretim kültürüyle doğrudan bağlantılıdır. Esnek PVC’nin yaygınlaşması, kaplamalı tekstillerin gelişmesi ve seri üretimde sızdırmaz bağlantı ihtiyacı bu yöntemin kullanımını artırdı.
İlk dönemlerde makineler daha çok operatör deneyimine dayanıyordu. Zaman, güç ve basınç ayarı çoğu kez deneme yanılma ile belirleniyordu. Bugün modern sistemlerde reçete yönetimi, güç kontrolü, pnömatik veya servo baskı sistemleri, otomatik tabla hareketi ve güvenlik kafesleri standart hâle geldi.
Bu gelişim üç ana sonucu beraberinde getirdi.
Daha tutarlı kalite
Sensörler ve kontrollü güç üniteleri sayesinde proses değişkenliği azaldı. Aynı ürün için kayıtlı parametreler kullanılabildi. Bu da özellikle düzenli üretim yapan tesislerde hurda oranını düşürmeye yardımcı oldu.
Daha güvenli çalışma ortamı
Yüksek frekans enerjisiyle çalışan ekipmanlarda ekranlama ve güvenlik kilitleri büyük önem taşır. Modern makinelerde Faraday kafesi benzeri koruma yapıları, kaçak radyasyon ölçümleri ve operatör temasını önleyen mekanik sistemler kullanılır.
Daha karmaşık ürün tasarımları
CNC işlenmiş elektrotlar, çok istasyonlu makineler ve otomatik konumlama sistemleri, kaynak hattını yalnızca düz bir çizgi olmaktan çıkardı. Artık kabartmalı desenler, kanal yapıları, cep formu ve kesme işlemi aynı kalıp ailesi içinde planlanabiliyor.
Türkiye’de bu teknoloji özellikle teknik tekstil, ambalaj, otomotiv yan sanayi ve medikal sarf üretiminde önemli bir yere sahiptir. Yerli üreticiler için asıl değer, kısa teslim süreleri ve esnek ürün geliştirme kabiliyetiyle ortaya çıkar. Küçük parti üretimden seri üretime geçişte doğru makine seçimi, kalıp yatırımı ve proses bilgisi belirleyici olur.
Örnek projeler başarı için ortak dersler sunar
Gerçek üretim projelerinde yüksek frekans kaynağın başarısı yalnızca makine gücüne bağlı değildir. Malzeme seçimi, numune çalışması, fikstür tasarımı, operatör eğitimi ve test yöntemi birlikte düşünülmelidir. Aşağıdaki örnekler, sektörde sık karşılaşılan ihtiyaçları ve uygulanabilir çözümleri gösteren anonimleştirilmiş senaryolardır.
Su geçirmez taşıma çantası projesi
Bir üretici, dış mekân kullanımı için su geçirmez taşıma çantası geliştirmek istedi. İlk prototiplerde dikiş ve bantlama yöntemi kullanıldı. Ürün kısa süreli testlerde iyi görünse de katlanma bölgelerinde su sızıntısı oluştu.
Proje ekibi PVC kaplı kumaş ve yüksek frekans kaynak kombinasyonuna geçti. Kaynak elektrodu çanta köşelerinde daha geniş radyüs verecek şekilde yeniden tasarlandı. Böylece gerilim daha dengeli dağıldı. Son ürün daha temiz bir görünüme, daha kısa üretim akışına ve daha güvenilir sızdırmazlığa ulaştı.
Bu projeden çıkan ders açıktır. Köşe geometrisi ve katlanma hattı, esnek ürünlerde düz kaynak kadar önemlidir.
Medikal sıvı torbası üretim hattı
Bir medikal sarf üretiminde hedef, kaynak hattında görsel kusurları azaltmak ve proses takibini güçlendirmekti. Sorunun tek nedeni kaynak süresi değildi. Malzeme kalınlığındaki küçük değişimler, elektrot yüzeyindeki aşınma ve tabla konumlama sapmaları birlikte kalite dalgalanmasına yol açıyordu.
Çözüm olarak kaynak reçeteleri ayrıştırıldı, elektrot bakım periyodu tanımlandı ve örnek parçalara düzenli sızdırmazlık testi eklendi. Operatör ekranında parça tipi, süre, güç aralığı ve basınç bilgisi görünür hâle getirildi. Sonuçta üretim ekibi sorunları daha erken yakalamaya başladı.
Bu örnek, yüksek frekans kaynağın kalite yönetimiyle birlikte ele alınması gerektiğini gösterir.
Otomotiv paspası ve iç trim uygulaması
Bir otomotiv yan sanayi üreticisi, paspas yüzeyine hem kaymazlık deseni hem de kenar birleştirme işlemi uygulamak istiyordu. Ayrı ayrı yapılan işlemler çevrim süresini uzatıyor ve görsel farklara neden oluyordu.
Elektrot tasarımı yenilenerek desen baskısı ve kaynak hattı aynı operasyonda birleştirildi. Malzeme reçetesi de kaynak tepkisine göre seçildi. Ürün daha tutarlı bir yüzey görünümü kazandı. Operasyon sayısı azaldığı için üretim akışı daha kolay yönetildi.
Buradaki başarı faktörü, kalıbın yalnızca bir basma aparatı olarak değil, ürün tasarımının parçası olarak görülmesiydi.
Gelecek potansiyeli daha akıllı ve daha sürdürülebilir üretimde yatıyor
Yüksek frekans plastik kaynak, olgun bir teknoloji olsa da gelişim alanı geniştir. Gelecek, yalnızca daha güçlü makinelerden ibaret değildir. Asıl ilerleme proses verisi, malzeme uyumu ve enerji yönetimi tarafında beklenir.
Birinci gelişim alanı veriye dayalı proses kontrolüdür. Makine, her çevrimde güç eğrisi, basınç, süre ve parça konumunu izleyebilir. Bu veriler kalite kontrolle ilişkilendirildiğinde hatalı ürün daha erken tespit edilir. Seri üretimde izlenebilirlik daha güçlü hâle gelir.
İkinci alan yeni malzeme formülasyonlarıdır. Geri dönüştürülmüş içerikli, biyobazlı veya daha düşük çevresel etkili plastiklerin kullanımı artıyor. Bu malzemelerin yüksek frekans alanına verdiği tepki her zaman klasik PVC gibi değildir. Malzeme üreticileri ve makine üreticileri birlikte çalıştıkça daha geniş kaynak pencereleri oluşabilir.
Üçüncü alan kalıp ve fikstür teknolojisidir. Hızlı prototipleme, CNC işleme ve simülasyon araçları sayesinde elektrot tasarımları daha kısa sürede denenebilir. Bu durum ürün geliştirme süresini azaltır. Özellikle niş teknik ürünlerde küçük parti üretim daha erişilebilir hâle gelir.
Dördüncü alan enerji verimidir. Yüksek frekans kaynak zaten hedef bölgeyi ısıttığı için birçok termal yönteme göre avantajlıdır. Yine de güç ünitelerinin verimi, bekleme tüketimi ve soğutma sistemleri geliştirildikçe toplam enerji kullanımı daha iyi yönetilebilir.
Gelecekte bu teknolojinin daha fazla alanda yer bulması beklenir. Esnek elektronik taşıyıcılar, akıllı tekstiller, hafif ulaşım ekipmanları, afet ve acil durum ürünleri, taşınabilir su depolama çözümleri gibi alanlar buna örnek gösterilebilir. Ortak ihtiyaç aynıdır: hafif, sızdırmaz, dayanıklı ve seri üretime uygun plastik bileşenler.
Başarılı bir yüksek frekans kaynak projesi için son karar makine satın alırken verilmez. Süreç malzeme seçimiyle başlar, numune testleriyle şekillenir ve üretim verisiyle olgunlaşır. Doğru uygulandığında bu teknoloji, plastik parçaları yalnızca birleştirmez. Ürünün güvenliğini, görünümünü ve üretilebilirliğini aynı anda güçlendirir.


