

Yüksek Frekans Plastik Kaynak ile TPU Branda Uygulamalarında Dayanıklı Çözümler

Branda uygulamalarında asıl sınav, kumaşın kendisinden çok birleşim yerlerinde verilir. Rüzgâr, çekme, sürtünme, yağmur, UV etkisi ve kimyasal temas çoğu zaman önce dikiş hattını zorlar. Bu nedenle TPU branda kullanılan projelerde kaynak yöntemi, ürünün ömrünü doğrudan belirler.
Yüksek frekans plastik kaynak, özellikle termoplastik malzemelerde güçlü ve temiz birleşim elde etmek için kullanılan etkili bir yöntemdir. TPU gibi esnek, aşınmaya dayanıklı ve kaynaklanabilir malzemelerde doğru uygulandığında sızdırmaz, homojen ve uzun ömürlü bağlantılar sağlar.
TPU branda neden farklı bir yaklaşım ister
TPU, yani termoplastik poliüretan, esneklik ve dayanıklılığı bir arada sunan bir malzemedir. PVC brandalara göre daha yüksek aşınma direnci, iyi elastikiyet ve geniş kullanım alanı ile öne çıkar. Bu özellikler onu teknik uygulamalarda değerli kılar.
TPU branda şu alanlarda sık kullanılır:
Şişme ürünler ve hava tutan yapılar
Esnek tanklar ve sıvı depolama çözümleri
Endüstriyel koruma örtüleri
Araç ve ekipman kaplamaları
Denizcilik ve açık alan uygulamaları
Gıda, tarım veya medikal uyum gerektiren özel projeler
Bu uygulamalarda malzeme yalnızca örtü görevi görmez. Çoğu zaman basınç tutar, sıvı sızdırmaz, mekanik yüke dayanır veya sürekli bükülmeye maruz kalır. Bu yüzden bağlantı tekniği standart bir yapıştırma işlemi gibi ele alınamaz.
TPU yüzeyler doğru kaynaklandığında iki parça tek parça gibi davranabilir. Hatalı kaynakta ise mikro boşluklar, zayıf tutunma, yanık izleri veya zamanla açılan ek yerleri oluşur. Bu da ürünün sahadaki güvenilirliğini düşürür.
Yüksek frekans plastik kaynak nasıl çalışır
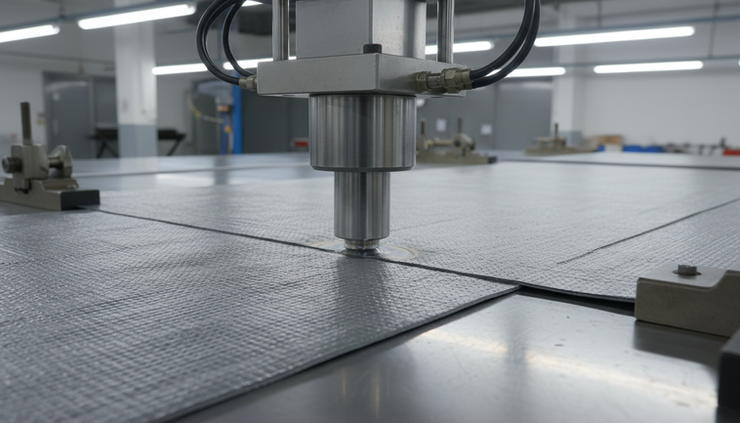
Yüksek Frekans Plastik Kaynak yöntemi, termoplastik malzemelerin moleküler yapısında ısı oluşturarak birleşme sağlar. Basitçe anlatmak gerekirse, malzeme iki elektrot arasında yüksek frekanslı elektromanyetik alana maruz kalır. Bu enerji, kaynak bölgesinde kontrollü ısınma yaratır. Aynı anda uygulanan basınç, eriyen yüzeylerin birbirine kaynamasını sağlar.
Bu yöntemde ısı dışarıdan yüzeye verilmez. Isınma malzemenin kaynak bölgesinde oluşur. Bu nedenle doğru ayarlarla daha temiz, dengeli ve güçlü birleşimler elde edilebilir.
Kaynak kalitesini etkileyen temel değişkenler şunlardır:
Frekans ve güç ayarı
Kaynak süresi
Elektrot basıncı
Elektrot şekli ve yüzey kalitesi
Malzeme kalınlığı
Katman yapısı
Soğuma süresi
Ortam ve yüzey temizliği
TPU brandalarda bu değişkenlerin her biri önemlidir. İnce malzemede fazla enerji yanmaya neden olabilir. Kalın veya takviyeli malzemede düşük enerji zayıf birleşim bırakabilir. Bu nedenle seri üretime geçmeden önce numune kaynak ve test süreci gerekir.
TPU branda ile yüksek frekans kaynağın güçlü tarafları
Yüksek frekans kaynağı TPU malzemelerde tercih edilir çünkü dikiş hattında güçlü bir bağ oluşturur. İğne deliği, iplik çürümesi veya yapıştırıcı yaşlanması gibi sorunlar görülmez. Bu durum özellikle sızdırmazlık isteyen uygulamalarda büyük avantaj sağlar.
Sızdırmaz birleşim elde edilir
Dikişli üretimde iğne delikleri kaçak riski oluşturur. Yapıştırma yönteminde ise yapıştırıcının yüzeye tutunması ve zamanla dayanımı sınırlayıcı olabilir. Kaynakta iki termoplastik yüzey doğrudan birleşir. Bu sayede hava ve sıvı tutması gereken ürünlerde daha güvenli sonuç alınır.
Şişme bot, hava yastığı, esnek tank veya koruyucu örtü gibi uygulamalarda bu fark sahada açıkça görülür.
Temiz ve tekrarlanabilir kaynak hattı oluşur
Doğru elektrot tasarımı ile kaynak hattı düzgün bir görüntü verir. Genişlik, baskı izi ve kenar bitişi kontrol altında tutulabilir. Bu hem estetik hem de işlevsel bir avantajdır.
Seri üretimde aynı parametrelerle tekrarlanabilir sonuç almak da mümkündür. Operatör deneyimi yine önemlidir, fakat doğru makine ayarı ve uygun fikstür ile kalite dalgalanması azaltılır.
Esnekliği korur
TPU’nun en değerli özelliklerinden biri esnekliğidir. Yanlış birleşim yöntemi bu esnekliği sınırlayabilir. Sertleşen yapıştırıcılar, kalın dikiş bölgeleri veya düzensiz ısı uygulaması ürünün bükülme davranışını bozar.
Yüksek frekans kaynağında kaynak bölgesi kontrollü oluşturulduğunda malzeme esnekliğini büyük ölçüde korur. Bu da katlanan, sarılan veya sürekli hareket eden brandalarda önem taşır.
Doğru kaynak için malzeme seçimi belirleyicidir
Başarılı kaynak yalnızca makine ayarıyla ilgili değildir. TPU brandanın yapısı, kaplama kalınlığı, taşıyıcı kumaşı ve yüzey özellikleri de sonuç üzerinde etkilidir.
Bir TPU branda tek katmanlı film olabilir. Bazı ürünlerde polyester veya poliamid taşıyıcı kumaş üzerine TPU kaplama bulunur. Takviyeli yapılarda kaynak yapılacak yüzeyde yeterli termoplastik katman bulunmalıdır. Taşıyıcı kumaşın kaynak hattında fazla baskın olması birleşimi zayıflatabilir.
Malzeme seçiminde şu sorular netleşmelidir:
Ürün hava mı, su mu, kimyasal mı tutacak?
Branda dış ortamda mı kullanılacak?
Sürekli katlanma veya bükülme olacak mı?
Kaynak hattı çekme yükü altında kalacak mı?
Gıda veya özel hijyen uyumu gerekiyor mu?
Tamir edilebilirlik önemli mi?
Bu sorulara verilen yanıt, kullanılacak TPU tipini ve kaynak tasarımını etkiler. Örneğin dış ortamda UV dayanımı öne çıkarken, esnek tanklarda sıvı uyumu ve sızdırmazlık öncelik kazanır.
Kaynak tasarımı en az makine kadar önemlidir
İyi kaynak, doğru bindirme payı ile başlar. Parçalar yeterli temas alanı yaratacak şekilde tasarlanmalıdır. Çok dar bindirme alanı, yük altında açılma riskini artırır. Gereğinden geniş alan ise malzeme tüketimini ve sertliği artırabilir.
Köşe, kıvrım ve bağlantı noktaları ayrıca değerlendirilmelidir. Keskin köşeler gerilim toplar. Yuvarlatılmış hatlar yükü daha dengeli dağıtır. Askı noktaları, valf çevreleri ve bağlantı aparatları gibi detaylarda ek takviye gerekebilir.
Uygulama alanı | Kaynakta öncelik | Dikkat edilmesi gereken nokta |
Şişme ürünler | Hava sızdırmazlığı | Valf çevresi ve köşe dönüşleri test edilmelidir |
Esnek tanklar | Sıvı tutma ve kimyasal uyum | Malzeme tipi depolanacak sıvıya göre seçilmelidir |
Koruma örtüleri | Yırtılma direnci | Kenar kıvırma ve takviye bantları doğru planlanmalıdır |
Denizcilik ekipmanları | Nem ve tuzlu ortam dayanımı | Kaynak hattı sonrası görsel ve basınç kontrolü yapılmalıdır |
Tasarım sırasında yalnızca düz kaynak hattı düşünülmemelidir. Ürünün nasıl kullanılacağı, nasıl taşınacağı ve nereden zorlanacağı da hesaba katılmalıdır.

Kalite kontrol kaynak sonrası başlar
Kaynak tamamlandığında iş bitmiş sayılmaz. TPU branda ürünlerinde kalite kontrol, üretimin ayrılmaz parçası olmalıdır. Görsel kontrol ilk adımdır. Yanık, kabarcık, eksik baskı, dalgalı hat veya kirlenmiş kaynak bölgesi kolayca fark edilebilir.
Daha sonra uygulamaya göre mekanik ve sızdırmazlık testleri yapılır. Hava tutan ürünlerde basınç testi gerekir. Sıvı tutan ürünlerde kaçak kontrolü yapılır. Yük taşıyan bölgelerde çekme ve soyulma testleri tercih edilir.
Basit ama etkili kontroller şunlardır:
Kaynak genişliğinin düzenli olup olmadığını incelemek
Kenar açılması veya beyazlama belirtisi aramak
Numune parçada soyma testi yapmak
Basınç altında bekleme testi uygulamak
Kritik köşe ve aparat çevrelerini ayrıca kontrol etmek
Kalite sorunları sık tekrarlanıyorsa yalnızca operatöre bakmak yeterli olmaz. Malzeme partisi, elektrot yüzeyi, makine gücü, basınç sistemi ve ortam koşulları birlikte değerlendirilmelidir.
Yüksek frekans kaynağı her zaman tek seçenek değildir
TPU brandalarda sıcak hava kaynağı, sıcak kama kaynağı veya bazı özel yapıştırma yöntemleri de kullanılabilir. Her yöntemin uygun olduğu alan vardır. Uzun düz hatlarda sıcak kama kaynağı verimli olabilir. Sahada tamir için sıcak hava daha pratik görülebilir. Karmaşık şekillerde veya kalıp isteyen detaylarda yüksek frekans kaynağı daha avantajlıdır.
Karar verirken şu ölçütler dikkate alınmalıdır:
Ürün geometrisi
Malzeme kalınlığı
Üretim adedi
Sızdırmazlık gereksinimi
Görsel beklenti
Tamir ve bakım ihtiyacı
Ekipman yatırımı
Yüksek frekans kaynağı özellikle şekilli elektrotlarla çalışıldığında net ve güçlü birleşimler sağlar. Logo, kabartma veya özel desen uygulamaları da teknik olarak mümkün olabilir, fakat işlevsel ürünlerde öncelik her zaman kaynak dayanımı olmalıdır.
Dayanıklı sonuç için dikkat edilmesi gerekenler
TPU branda uygulamalarında uzun ömürlü sonuç almak için üretim sürecinin baştan planlanması gerekir. Malzeme, tasarım, makine ayarı ve kalite kontrol aynı zincirin halkalarıdır.
Sağlam bir süreç için şu yaklaşım faydalıdır:
Uygulamaya uygun TPU kaplamalı malzeme seçilir.
Bindirme payı ve kaynak genişliği ürün yüklerine göre belirlenir.
Elektrot tasarımı köşe, kenar ve takviye bölgelerine göre hazırlanır.
Seri üretimden önce numune kaynak yapılır.
Numuneler çekme, soyma veya basınç testinden geçirilir.
Onaylanan parametreler üretim boyunca kayıt altında tutulur.
Bu disiplin, hem ilk üretimde hem de tekrarlı siparişlerde tutarlı kalite sağlar. Özellikle teknik brandalarda küçük bir kaynak hatası büyük saha sorunlarına dönüşebilir.
Kalıcı performans birleşim noktasında başlar
TPU branda dayanıklı bir malzemedir, fakat gerçek performansını doğru birleştirme yöntemiyle gösterir. Yüksek frekans plastik kaynak, temiz görünüm, güçlü tutunma ve sızdırmazlık gerektiren uygulamalarda güvenilir bir çözümdür.
En iyi sonuç, yalnızca güçlü bir makineden gelmez. Doğru TPU seçimi, iyi tasarlanmış kaynak hattı, uygun elektrot, kontrollü parametreler ve düzenli test birlikte çalışmalıdır. Bu yaklaşım benimsendiğinde branda, zorlu koşullarda görevini daha uzun süre yerine getirir ve ürünün kritik noktası olan birleşim hattı güven veren bir yapıya dönüşür.


